CNC & Ahşap
Nesting CNC İçin Vakum Pompası Seçimi
Nesting işlemede parçalar kesildikçe kaçak artar ve vakum düşer. Nesting CNC için pompa seçiminde…
CNC router ve işleme merkezlerinde doğru vakum pompası seçimi tabla ölçüsü, malzeme gözenekliliği ve kaçak payına bağlıdır. Debi hesabı, yağlı-kuru karşılaştırması ve kapasite tablosuyla adım adım…
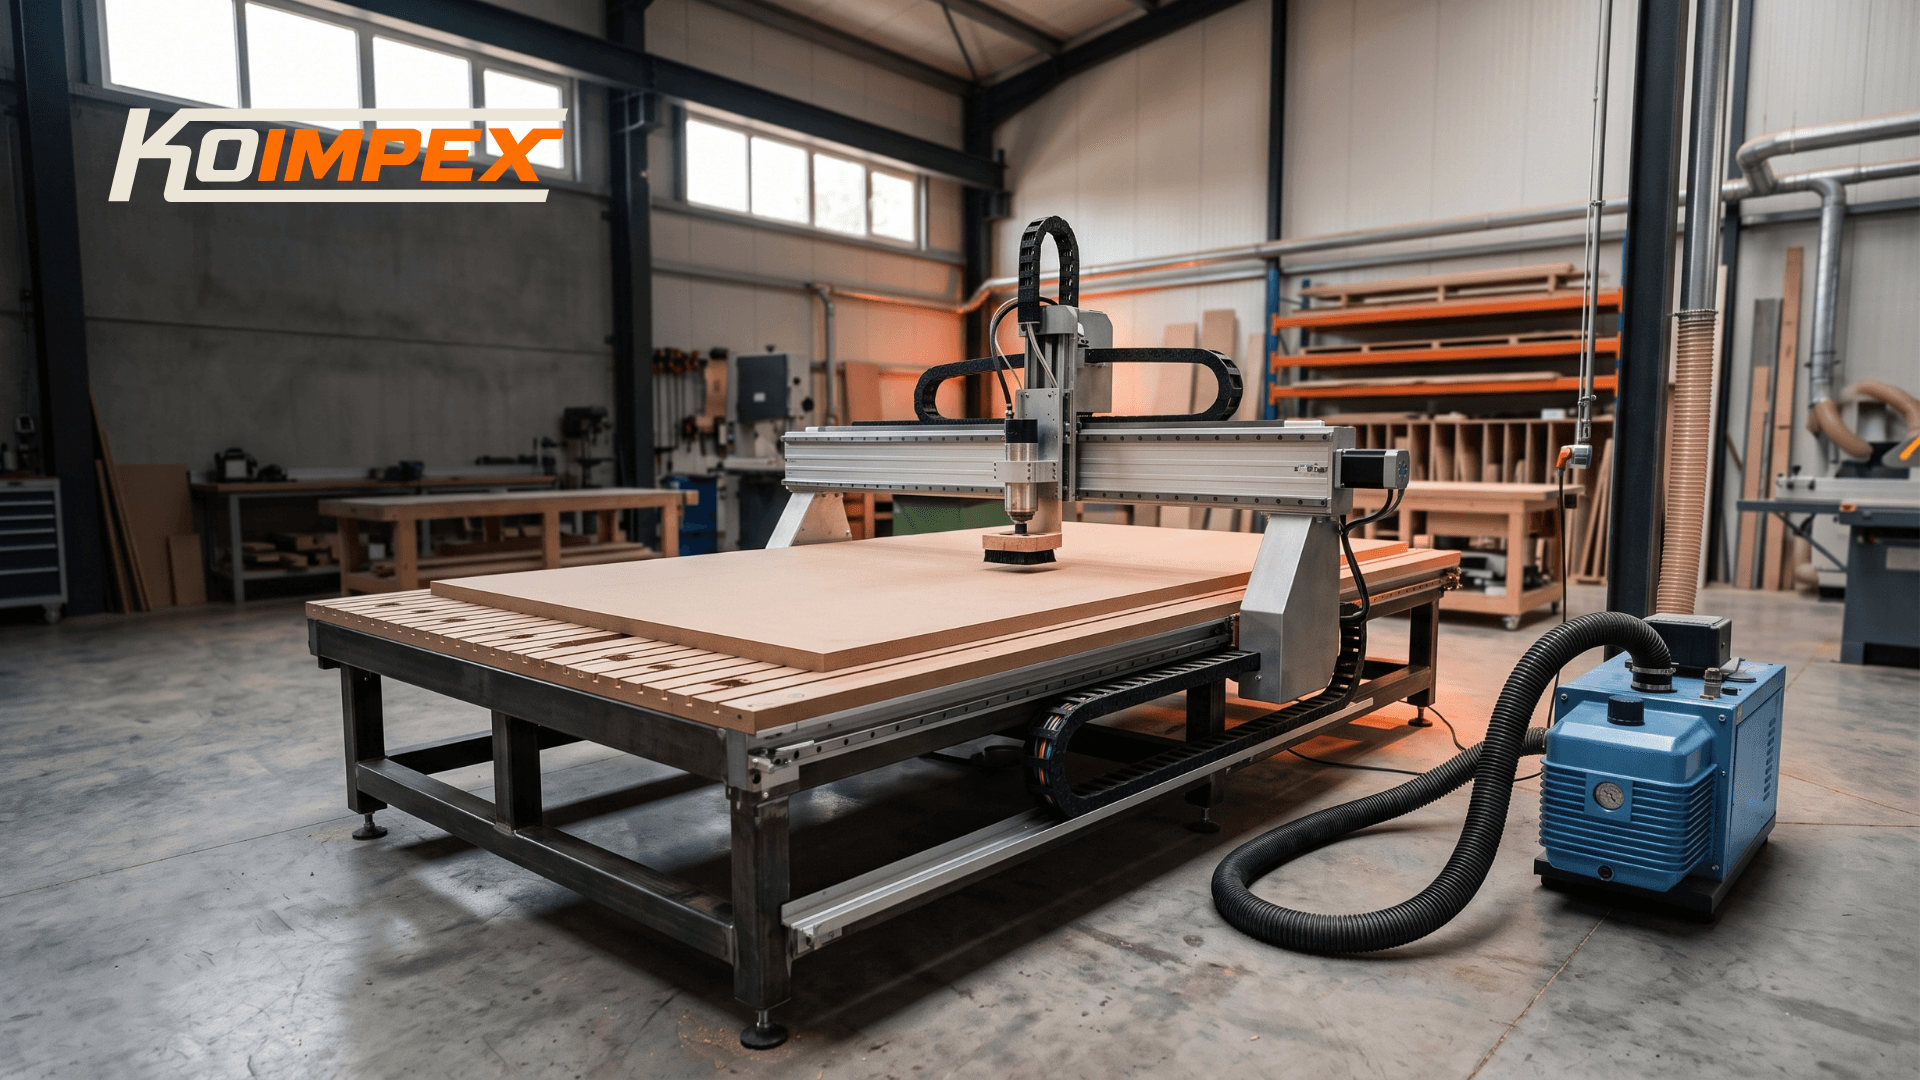
CNC router'da parça kayıyorsa, kenarlar temiz çıkmıyorsa ya da nesting işinde küçük parçalar fırlıyorsa sorun çoğu zaman makinede değil, vakum pompasının kapasitesinde olur. Bu rehberde CNC için vakum pompası seçimini tabla ölçüsünden başlayarak adım adım hesaplıyoruz.
CNC vakum tablasında amaç, iş parçasını mekanik kelepçe kullanmadan tabla yüzeyine bastırmaktır. Pompa tabla altındaki hava kanallarından havayı çeker, atmosfer basıncı da parçayı yüzeye yapıştırır.
Tutma kuvvetini belirleyen iki değer vardır:
CNC uygulamalarında kritik olan genellikle debidir. Çünkü gözenekli malzeme ve tabla contaları sürekli hava kaçırır; pompa bu kaçağı karşılayamazsa vakum seviyesi düşer ve parça kayar.
Önce parçanın oturduğu gerçek alanı bulun. Tablanın tamamı değil, vakumun aktif olduğu bölge esastır.
Örnek: 3.000 × 2.000 mm tabla = 6 m². Ancak sadece 4 bölgeyi açıyorsanız efektif alan 3 m² olabilir.
Gözeneklilik doğrudan debi ihtiyacına yansır:
| Malzeme | Gözeneklilik | Debi ihtiyacı |
|---|---|---|
| Lamine / kaplamalı panel | Çok düşük | Düşük |
| MDF (yüzeyi kapalı) | Düşük | Orta |
| Ham MDF | Orta | Yüksek |
| Yonga levha, OSB | Yüksek | Çok yüksek |
| Masif ahşap | Değişken | Yüksek |
Ham MDF ve yonga levha havayı gövdesinden geçirir. Bu malzemelerde pompa sürekli çalışır ve debisi yüksek model gerekir.
Pratikte kullanılan yaklaşım şudur:
Gerekli debi (m³/h) = Efektif alan (m²) × Malzeme katsayısı
Katsayılar:
Örnek: 3 m² efektif alanda ham MDF işliyorsanız → 3 × 60 = 180 m³/h civarı bir pompa gerekir. Buna güvenlik payı eklenir.
Hesabın detaylı hali için Vakum Pompası Kapasitesi Nasıl Hesaplanır? yazımıza bakabilirsiniz.
CNC uygulamalarında ikisi de kullanılır, seçim çalışma düzeninize bağlıdır:
Yağlı (rotary vane) vakum pompası
Kuru (yağsız) vakum pompası
Ahşap işlemede toz yükü olduğu için giriş filtresi her iki tipte de düzenli temizlenmelidir.
Hesapladığınız debiye göre yaklaşık aralıklar:
| Efektif alan | Malzeme | Önerilen debi | Model |
|---|---|---|---|
| 1–1,5 m² | Lamine/MDF | 60–100 m³/h | KV 100m³ |
| 1,5–2,5 m² | MDF | 100–150 m³/h | KV 140m³ |
| 2,5–3,5 m² | Ham MDF | 150–200 m³/h | KV 175m³ |
| 3,5–5 m² | Yonga/OSB | 200–280 m³/h | KV 250m³ kuru |
| 5 m² üzeri | Yoğun nesting | 280 m³/h ve üzeri | KV 300m³ |
Nesting yapıyorsanız bir üst kapasiteye çıkmak neredeyse her zaman doğru olur — küçük parçalar kesildikçe açık alan artar ve kaçak büyür. Detay için Nesting CNC İçin Vakum Pompası Seçimi yazımıza bakın.
Tabla alanının tamamını hesaba katmak. Sadece vakumun açık olduğu bölgeyi ölçün, aksi halde gereğinden büyük ve pahalı pompa alırsınız.
Kaçak payını atlamak. Spoilboard eskidikçe, contalar yıprandıkça kaçak artar. İlk günkü performansa göre seçim yapmayın.
Sadece mbar değerine bakmak. Yüksek vakum seviyesi tek başına yeterli değildir; kaçağı karşılayacak debi yoksa o seviye korunamaz. İkisinin farkı için Debi ile Vakum Seviyesi Arasındaki Fark yazımızda ayrıntı var.
Hortum çapını küçük seçmek. Dar hortum debiyi boğar. Pompa çıkış çapından küçük bağlantı kullanmayın.
Tüm tablayı vakumlamak yerine parça bazlı tutuş gerekiyorsa vakum tutucular daha verimlidir: aynı pompayla daha yüksek tutma kuvveti elde edersiniz çünkü kaçak alanı küçülür.
PG serisi vakum tutucular 120 mm'den 1000 mm'ye kadar farklı ölçülerde çalışır ve mevcut pompanıza bağlanır.
CNC için hangi vakum pompası tipi daha uygun: yağlı mı kuru mu? Yoğun ve sürekli üretimde yağlı pompalar aynı debide daha uygun maliyetlidir ve daha yüksek vakum verir. Yağ bakımı istemiyorsanız ya da yağ buharının sorun olduğu bir ortamsa kuru tip tercih edilir.
Vakum pompası CNC tablasına nasıl bağlanır? Pompa çıkışı, tabla altındaki vakum manifolduna bağlanır. Bağlantı hattında pompa çıkış çapından dar hortum kullanmayın; dar kesit debiyi boğar ve tutuş zayıflar.
Kaç mbar vakum yeterlidir? Ahşap işlemede pratikte 200–400 mbar mutlak basınç aralığı yeterli tutuş sağlar. Asıl belirleyici mbar değil, o seviyeyi kaçağa rağmen koruyabilecek debidir.
Mevcut pompam yetersiz, ikinci pompa ekleyebilir miyim? Evet, iki pompa paralel bağlanarak debi artırılabilir. Bölgeli tablada her bölgeyi ayrı pompayla beslemek daha verimli bir çözümdür.
Ham MDF neden bu kadar çok kaçırıyor? Ham MDF'in yüzeyi kapalı değildir; hava levhanın gövdesinden geçer. Lamine veya kaplamalı panele göre iki katına yakın debi ister.
Vakum tutucu mu, tabla vakumu mu? Parça bazlı işlerde vakum tutucu daha verimlidir çünkü kaçak alanı küçüktür. Levha işlemede tabla vakumu gerekir. İkisi aynı pompayla kullanılabilir.
CNC için vakum pompası seçimi üç soruya iner: Ne kadar alan?, Hangi malzeme?, Ne kadar kaçak? Efektif alanı ölçün, malzeme katsayısıyla çarpın, üzerine pay ekleyin.
Emin olamadığınız noktada tabla ölçünüzü ve işlediğiniz malzemeyi bize iletin; uygulamanıza uygun modeli birlikte belirleyelim.
Nesting işlemede parçalar kesildikçe kaçak artar ve vakum düşer. Nesting CNC için pompa seçiminde…
CNC vakum pompasının kaç m³/h olması gerektiği tabla alanı, malzeme gözenekliliği ve açık bölge…
Vakum pompası kapasitesi kaçaklı sistemlerde alan, kapalı sistemlerde hacim ve süre üzerinden…