Seçim & Boyutlandırma
Vakum Pompası Kapasitesi Nasıl Hesaplanır?
Vakum pompası kapasitesi kaçaklı sistemlerde alan, kapalı sistemlerde hacim ve süre üzerinden…
CNC vakum tablası kaçırıyorsa sorun çoğu zaman pompada değil, sistemin başka bir yerindedir. Kaçağın nerede olduğunu adım adım bulmak için sıralı bir teşhis rehberi.
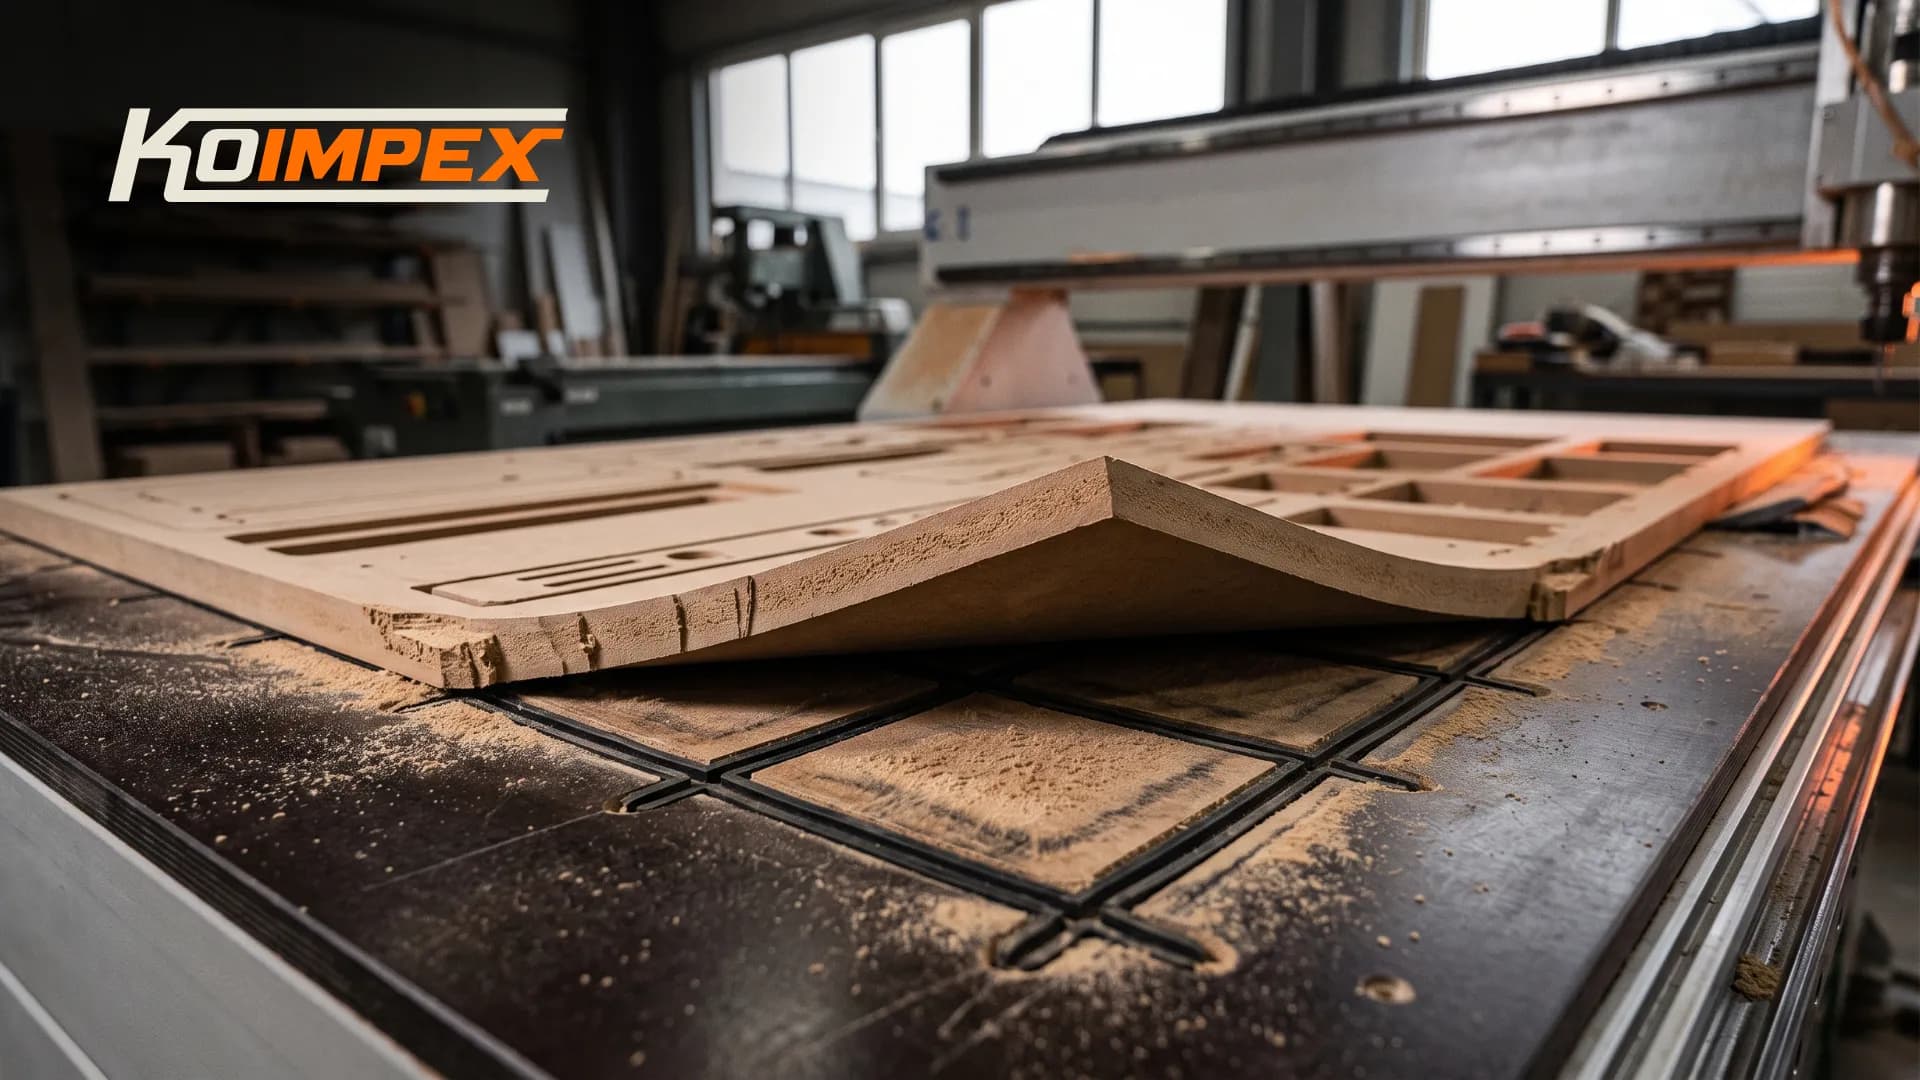
Parçalar oynuyor, kesim izleri bozuluyor, manometre eskisi kadar yükselmiyor. İlk akla gelen "pompa bitmiş" oluyor — ama sahada karşılaştığımız vakum kaybı vakalarının çoğunda pompa sağlamdır. Sorun sistemin başka bir yerindedir ve doğru sırayla bakıldığında dakikalar içinde bulunur.
Bu yazıda CNC vakum tablasında vakum kaybının nedenlerini, en sık görülenden en nadirine doğru sıralıyoruz.
Teşhise başlamadan önce bir referans değeriniz olmalı. Pompa girişindeki manometreyi iki farklı durumda okuyun:
Tabla boşken, tüm bölgeler kapalı. Bu pompanın tek başına ulaşabildiği seviyedir. Katalog değerine yakınsa pompa sağlamdır.
Tabla üzerinde levha varken, çalışma bölgesi açık. Normal çalışma seviyeniz budur.
İki ölçüm arasındaki fark size sorunun nerede olduğunu söyler:
| Boş tabla | Yüklü tabla | Sorun nerede |
|---|---|---|
| Normal | Düşük | Tabla, spoilboard veya conta — kaçak var |
| Düşük | Düşük | Pompa, filtre veya ana hat |
| Normal | Normal ama parça oynuyor | Tutuş alanı veya kesim parametreleri |
Bu ayrımı yapmadan parça değiştirmeye başlamak zaman kaybıdır.
En sık neden budur. Spoilboard hem koruyucu katman hem vakum dağıtım yüzeyidir; durumu doğrudan tutuşa yansır.
Tıkanma. Ahşap tozu ve reçine zamanla gözenekleri kapatır. Yüzey gözle temiz görünse de vakum geçirgenliği düşmüştür. Çözüm: yüzey planyalama.
Aşırı incelme. Her planyalamada spoilboard incelir. Belirli bir kalınlığın altında gözeneklilik artar, tabla doğrudan hava çekmeye başlar. 18–20 mm başlangıç kalınlığında birkaç mm'den fazla inceldiyse değiştirin.
Düzensiz yüzey. Planyalama düzgün yapılmamışsa levha ile spoilboard arasında ince hava boşlukları kalır. Levhanın bir köşesine bastırdığınızda vakum yükseliyorsa yüzey düzgün değildir.
Yanlış malzeme. Kaplamalı veya yüksek yoğunluklu MDF vakumu geçirmez. Spoilboard için gözenekli MDF kullanılmalıdır.
Spoilboard'un vakum üzerindeki etkisini ayrıntılı ele aldığımız yazı: Poröz MDF ve Spoilboard Vakum Performansını Nasıl Etkiler?
Bölgeli tablalarda contalar kritik. Ezilmiş, kurumuş veya kopmuş conta, kapalı sanılan bölgeyi açık bırakır.
Kontrolü basit: tüm bölgeleri kapatın, pompayı çalıştırın ve conta hatları boyunca elinizin tersini gezdirin. Hava akışını hissedersiniz. Emin olamıyorsanız conta hattına ince bir sabun köpüğü sürün — kaçak varsa köpük içeri çekilir.
Contalar sarf malzemedir. Yılda bir kez gözden geçirilmesi normaldir.
Bölgeli tablada üzerinde levha olmayan bir bölge açık kaldıysa, pompa oradan doğrudan atmosfer çeker. Tek başına bu, sistemi tamamen işlevsiz hale getirebilir.
Küçük parça işlerken tablanın tamamını açık bırakmak yaygın bir alışkanlıktır ve en pahalı hatalardan biridir. Yalnızca kullanılan bölgeyi açmak, aynı pompayla belirgin şekilde daha yüksek vakum seviyesi verir. Bu mantığın hesabını Nesting CNC İçin Vakum Pompası Seçimi yazısında ayrıntılandırdık.
Ahşap işlemede filtre tıkanması kaçınılmazdır. Tıkalı filtre debiyi düşürür; pompa sağlam olsa bile tabla yeterince hızlı boşalmaz.
Belirtisi tipiktir: vakum sonunda kuruluyor ama çok yavaş. Parça yerleştirdikten sonra tutuşun oturması eskisinden uzun sürüyorsa önce filtreye bakın.
Filtre temizliği en ucuz ve en sık atlanan bakım kalemidir. Yoğun ahşap ortamda haftalık kontrol abartı değildir.
Çap. Pompa çıkışından dar hortum, kâğıt üzerindeki debiyi sahada anlamsızlaştırır. Hortum çapı pompa bağlantı çapından küçük olmamalıdır.
Uzunluk ve dirsek. Uzun hat ve keskin dirsekler direnç yaratır. Mümkün olan en kısa ve en düz güzergâhı kullanın.
Kelepçeler. Gevşemiş kelepçe ve çatlamış hortum ucu sessiz kaçak yapar. Hortum boyunca elinizi gezdirerek kontrol edin.
Yağlı pompada yağ sadece yağlama yapmaz, sızdırmazlık da sağlar. Seviye düştüğünde veya yağ kirlendiğinde ulaşılabilen vakum seviyesi doğrudan düşer.
Seviye. Gözetleme camından bakın; işaretli aralıkta olmalı.
Renk ve kıvam. Koyulaşmış, köpüklü veya süt rengine dönmüş yağ değişmelidir. Süt görünümü suyun karıştığını gösterir.
Yağ değişim aralığı ve belirtileri için: Vakum Pompası Yağı Ne Zaman Değiştirilir?
Yukarıdakilerin hepsi elendiyse sıra pompaya gelir.
Paletler aşınmış olabilir. Yağlı paletli pompalarda paletler sarf parçadır; binlerce saat sonra aşınır ve pompa katalog değerine ulaşamaz.
Yön kontrolü. Trifaze bağlantıda faz sırası tersse pompa ters yönde döner. Yeni kurulumda veya pano müdahalesinden sonra bu ihtimali atlamayın.
Kapasite baştan yetersiz olabilir. Pompa "bozulmadıysa" ama hiç yetmiyorsa, hesap baştan yanlış yapılmış olabilir. Doğru kapasiteyi CNC Vakum Pompası Kaç m³/h Olmalı? yazısındaki yöntemle kontrol edin.
Kapasitesi yetersiz çıkan sistemlerde KV 175m³, KV 250m³ kuru ve KV 300m³ modelleri yaygın yükseltme seçenekleridir. Tüm aralık vakum pompaları kategorisinde.
Sahada şu sırayla ilerleyin — üstteki maddeler hem daha sık hem daha ucuzdur:
İlk beş madde vakaların büyük çoğunluğunu çözer.
Manometre iyi ama parça yine de kayıyorsa sorun vakum kaybı değildir:
Tutuş alanı yetersiz. Küçük parçalarda tabla vakumu fiziksel olarak yetersiz kalır. Bu durumda noktasal tutucu daha etkilidir — PG120 kompakt vakum tutucu küçük parçalar, PG400 ve PG800 daha büyük yüzeyler için kullanılır.
Kesim parametreleri agresif. Yüksek ilerleme ve derin paso, vakumun tutabileceğinden fazla yanal kuvvet üretir. Paso derinliğini azaltmak çoğu zaman yeterlidir.
Malzeme alt yüzeyi düzgün değil. Eğri veya pürüzlü levha yüzeye tam oturmaz; vakum ölçüsü iyi görünse de temas alanı azdır.
CNC vakum tablası kaçırıyor, önce nereye bakmalıyım?
Önce boş tablada manometreyi okuyun. Değer normalse pompa sağlamdır ve kaçak tabla tarafındadır: açık kalan bölge, spoilboard veya conta. Değer düşükse filtre, hat veya pompaya bakın.
Vakum kaçağı nasıl bulunur?
Pompa çalışırken conta hatları ve bağlantılar boyunca elinizin tersini gezdirin; hava akışını hissedersiniz. Şüpheli noktaya sabun köpüğü sürmek de işe yarar — kaçak varsa köpük içeri çekilir.
Spoilboard ne sıklıkla planyalanmalı?
Sabit bir süre yok; tutuşta gözle görülür zayıflama başladığında yapın. Her planyalamada kalınlık azaldığı için belirli bir noktadan sonra planyalamak değil değiştirmek gerekir.
Vakum pompası neden yeterli çekmiyor?
Sık nedenler: tıkalı giriş filtresi, düşük veya kirlenmiş yağ, aşınmış paletler ve trifaze bağlantıda ters dönüş yönü. Bunlar elendiyse pompa kapasitesi baştan yetersiz seçilmiş olabilir.
Manometre normal ama parçalar oynuyor, sebebi ne?
Vakum kaybı değil, tutuş sorunu var demektir. Parça yüzeyi küçükse tabla vakumu yetersiz kalır; kesim parametreleri fazla agresifse vakumun taşıyabileceğinden çok yanal kuvvet oluşur.
Kullanılmayan bölgeleri açık bırakmak ne kadar zarar verir?
Çok. Açık bölge doğrudan atmosferden hava çeker ve tek başına sistemi işlevsiz hale getirebilir. Yalnızca kullanılan bölgeyi açmak en ucuz iyileştirmedir.
Ne zaman pompa değiştirmeliyim?
Filtre, yağ, conta ve spoilboard elendikten sonra boş tablada bile katalog değerine ulaşılamıyorsa. Bakımla düzelmeyen performans düşüşü genellikle palet aşınmasıdır.
Vakum kaybı teşhisi sıra meselesidir. Boş tabla ölçümüyle sorunu pompa tarafı ile tabla tarafı arasında ikiye ayırın; sonra ucuzdan pahalıya doğru ilerleyin. Vakaların çoğu açık kalan bölge, tıkalı filtre veya yorulmuş spoilboard çıkar.
Adımları uyguladığınız halde sonuç alamadıysanız tabla ölçünüzü, pompa modelinizi ve okuduğunuz manometre değerlerini iletin; birlikte bakalım.
Vakum pompalarını inceleyin veya teknik destek için bize ulaşın.
Vakum pompası kapasitesi kaçaklı sistemlerde alan, kapalı sistemlerde hacim ve süre üzerinden…
Endüstriyel vakum pompası seçimi sistemin kaçaklı mı kapalı mı olduğuyla başlar. Debi, vakum…
Vakum pompası nedir, nasıl çalışır ve hangi işlerde kullanılır? Çalışma prensibinden debi ve vakum…